Artykuł sponsorowany
Dlaczego geometria formy często przesądza o jakości infuzji w dużych laminatach przemysłowych
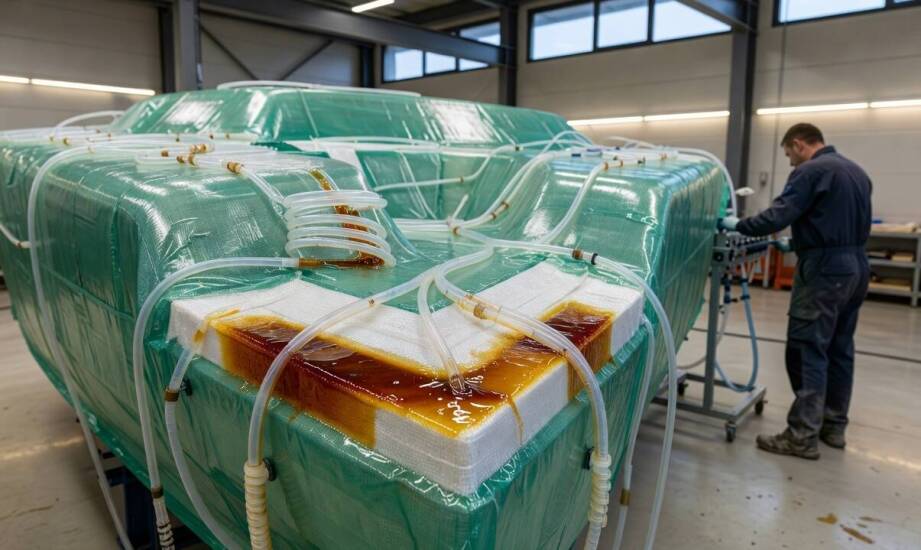
Zmiana geometrii formy przy zachowaniu tej samej żywicy i układu warstw zbrojenia potrafi całkowicie odmienić ostateczny wygląd dużych elementów przemysłowych. W jednym przypadku spoiwo wypełnia preformę równomiernie, w drugim pojawiają się suche plamy lub nadmiar materiału w określonych strefach. Różnica w znacznym stopniu wynika z kształtu narzędzia, choć proces zależy również od temperatury otoczenia, szczelności układu oraz przepuszczalności zbrojenia. Precyzyjne modelowanie detalu na wczesnym etapie pozwala uniknąć wielu problemów na hali produkcyjnej. Wytwarzanie wielkogabarytowych obudów czy zabudów pojazdów specjalnych wymaga pełnego zrozumienia mechaniki płynów. Inżynierowie muszą przewidzieć, jak zachowa się żywica w kontakcie z każdym załamaniem powierzchni.
Jak ostre przejścia formy zaburzają przepływ żywicy
Ostre krawędzie, głębokie kieszenie oraz zamknięte naroża tworzą strefy o podwyższonym oporze hydraulicznym. Żywica w naturalny sposób omija te miejsca lub płynie zbyt szybko wzdłuż gładkich krawędzi, powodując znane w branży zjawisko szybszego przepływu szczelinowego. W rezultacie w zagłębieniach pozostają obszary nienasycone, a w innych punktach materiał gromadzi się w nadmiarze. Badania numeryczne i wieloletnie próby przemysłowe potwierdzają, że kształt narzędzia mocno determinuje drogę frontu żywicy. Zmiany lepkości spoiwa czy modyfikacje parametrów otoczenia mogą jedynie częściowo maskować błędnie zaprojektowaną bryłę.
Rozmieszczenie punktów podciśnienia i odpowietrzeń bezpośrednio wpływa na stopień nasycenia preformy. Niewłaściwe położenie wylotów sprawia, że fronty spoiwa spotykają się zbyt wcześnie i zamykają powietrze wewnątrz struktury kompozytowej. Powstają wtedy wewnętrzne suche plamy lub uciążliwe pęcherze, które są niezwykle trudne do usunięcia na późniejszych etapach produkcji. W wielkogabarytowych elementach segmentacja linii próżniowych zapobiega blokowaniu poszczególnych partii materiału i ułatwia sterowanie kierunkiem przepływu. Podział instalacji zasilającej na mniejsze sekcje daje operatorowi pełną kontrolę nad dynamiką całego cyklu.
Wpływ wkładek, krawędzi i stref mocowania na jakość laminatu
Miejsca przygotowane pod wkładki, krawędzie usztywniające oraz strefy mocowania zmieniają lokalną przepuszczalność preformy. W tych newralgicznych obszarach żywica zachowuje się zupełnie inaczej niż w płaskich partiach, co bezpośrednio rzutuje na ostateczną sztywność gotowego detalu. Nierównomierne nasycenie generuje różnice w grubości ścianki oraz zawartości włókien, obniżając tym samym powtarzalność całej serii produkcyjnej. Obudowy medyczne czy elementy zabudów samochodowych muszą zachowywać restrykcyjne wymogi wagowe, dlatego kontrola przepływu wokół insertów ma kolosalne znaczenie dla końcowej jakości wyrobu. Sygnały ostrzegawcze z pierwszej sztuki próbnej pokazują najczęściej, że to sama bryła formy wymaga modyfikacji technologicznej, a nie parametry chemiczne procesu.
Prawidłowo przeprowadzona infuzja laminatów sprawdza się znakomicie przy większych elementach o stabilnym kształcie, gdzie kontrolowany przepływ zapewnia wysoką zawartość włókien i niską porowatość. Producent dobiera układ kanałów oraz punktów próżniowych ściśle do profilu narzędzia. Taka strategia przynosi nieporównywalnie lepsze rezultaty w ujęciu długoterminowym.
Kiedy modyfikować formę, a kiedy korygować odpowietrzenia?
Zmianę samej bryły narzędzia warto rozważyć w momencie, gdy próby wykazują systematyczne suche plamy w stałych miejscach. Dzieje się tak nawet mimo starannej optymalizacji punktów zasilania oraz testowania różnych wariantów ułożenia siatek infuzyjnych. Wówczas korekta promieni naroży, dodanie pochyleń lub zmiana głębokości kieszeni usuwa pierwotną przyczynę trudności technicznych. Jeśli natomiast front spoiwa dociera do wylotów z drobnym opóźnieniem i tworzą się tylko pojedyncze pęcherze, wystarczy przesunąć odpowietrzenia. Niekiedy dobrym rozwiązaniem okazuje się modyfikacja ciśnienia na poszczególnych kolektorach ssących. W produkcji seryjnej wielkogabarytowych komponentów fizyczna poprawka na matrycy daje trwałą powtarzalność i zmniejsza straty materiałowe.
Producent komponentów kompozytowych, spółka Lamineo, dysponuje własnym zapleczem do budowy form produkcyjnych oraz niezbędnego oprzyrządowania. Dzięki zaawansowanym pięcioosiowym centrom obróbczym CNC specjaliści precyzyjnie dostosowują geometrię matryc do specyficznych wymagań tworzenia kompozytów poliestrowo-szklanych. Płynne łączenie etapów projektowania 3D i obróbki materiału gwarantuje bezpieczne wyprowadzenie odpowiednich kątów oraz promieni, co jest absolutnie kluczowe w technologiach próżniowych. Zdobywane przez kilkadziesiąt lat doświadczenie rynkowe pozwala spółce sprawnie obsługiwać skomplikowane zlecenia dla branży motoryzacyjnej, medycznej oraz sektora nowoczesnego budownictwa modułowego.
Kategorie artykułów
Polecane artykuły

Jakie są różnice między montażem pomp ciepła powietrznych a gruntowych?
Pompy ciepła to nowoczesne urządzenia grzewcze, które wykorzystują odnawialne źródła energii do ogrzewania budynków. Działają na zasadzie przetwarzania ciepła z otoczenia na energię cieplną, która następnie przekazywana jest do instalacji grzewczej. Wyróżniamy dwa główne rodzaje tych systemów - powi

Porównanie różnych typów wewnętrznych zbiorników na zboże
Zbiorniki na zboże wewnętrzne stanowią kluczowy element w procesie przechowywania zbóż. Dzięki nim możliwe jest zachowanie wysokiej jakości ziarna przez dłuższy czas. Warto zwrócić uwagę na różnorodność dostępnych modeli, które różnią się pojemnością oraz materiałem wykonania.Wybierając odpowiedni m